
 中文简体
Une seule soupape de sécurité à ressort sous-dimensionnée sur un tambour à vapeur peut mettre hors service une centrale électrique entière. Ce seul appareil, pas plus grand qu’une mallette, assume tout le fardeau de la protection contre les surpressions. Pourtant, la plupart des ingénieurs achats consacrent moins de 10 % de leur temps de sélection à la soupape de sûreté elle-même, jusqu'à ce qu'une panne catastrophique la transforme en une crise à plein temps. Ce guide décompose le processus de décision en cinq étapes concrètes : comprendre le principe de fonctionnement, comparer les types de vannes, décoder les exigences ASME et API, faire correspondre les matériaux aux fluides de traitement et quantifier le coût total de possession.
Comment fonctionnent les soupapes de sécurité à ressort
Une soupape de sécurité à ressort équilibre un ressort hélicoïdal comprimé contre la pression de processus agissant sur un disque. La précharge du ressort définit le point d'ouverture. Lorsque la pression du système dépasse la pression réglée, le disque se soulève et la vanne se décharge. La relation est simple : F_spring = P_set × A_disc , où A_disc est la surface effective du disque exposée à la pression d'entrée. Une fois le disque soulevé, une zone plus grande (souvent la face entière du disque) est exposée au fluide en écoulement, créant une caractéristique d'ouverture rapide courante dans les soupapes de sécurité pour fluides compressibles.
La séquence suit un cycle prévisible. À mesure que la pression dépasse le point de consigne, le disque commence à se fissurer. Dans un service de gaz ou de vapeur, l'augmentation soudaine de la surface exposée pousse le disque complètement ouvert de 3 à 5 % au-dessus du point de consigne. Les vannes de service de liquide, cependant, utilisent une ouverture plus progressive car le fluide est incompressible et une levée soudaine et complète peut provoquer des coups de bélier destructeurs. Une fois l'événement de surpression atténué, la vanne se réinstalle lorsque la pression du système chute en dessous du niveau de purge, généralement 2 à 7 % en dessous de la pression de consigne pour les fluides compressibles et 10 à 20 % pour les liquides.
Deux géométries internes régissent les performances : soufflet conventionnel et équilibré. Les vannes conventionnelles ont toute la zone du disque exposée à la pression d'entrée, ce qui les rend sensibles à la contre-pression du côté refoulement. Les conceptions à soufflet équilibré utilisent un élément de soufflet pour isoler le disque de la contre-pression, essentiel lorsque la sortie de décharge se connecte à un collecteur évasé commun ou à un système de purge fermé. De nombreuses soupapes de sûreté à ressort peuvent être converties de soupapes conventionnelles en soupapes à soufflet en remplaçant simplement le module à ressort interne, une voie de mise à niveau rentable dans les applications de friches industrielles.
Vannes à ressort, à commande pilote et à soufflet : une comparaison côte à côte
Trois technologies de soupapes de sûreté dominent le marché et chacune excelle sous des contraintes différentes. Les modèles à ressort restent les plus courants car ils offrent une ouverture complète sans source d'alimentation externe et tolèrent une contre-pression élevée lorsqu'ils sont équipés d'un soufflet. Les vannes pilotées, en revanche, utilisent une petite vanne pilote pour détecter la pression en amont et diriger le fluide du système pour ouvrir la vanne principale. Cela permet une purge plus serrée (souvent 2 %) et maintient une capacité presque complète jusqu'au point de consigne. Le compromis est la complexité : une vanne pilote ajoute un petit filtre, une conduite de détection et davantage de chemins de fuite potentiels.
Les vannes à soufflet, qu'elles soient utilisées en configuration à ressort ou pilote, ajoutent un soufflet métallique ou élastomère pour protéger le ressort et le guider du fluide de procédé. Ceci n'est pas négociable dans les services corrosifs où la contamination du ressort par le produit entraînerait une dérive immédiate du point de consigne. Ci-dessous, une comparaison directe trie les paramètres clés pour une application typique de vapeur de classe 150 livres à orifice de 2 pouces :
| Paramètre | À ressort (conventionnel) | À ressort (soufflet) | Piloté |
|---|---|---|---|
| Plage de purge | 5 à 7 % | 5 à 7 % | 2 à 3 % |
| Limite de contre-pression (% du jeu) | 10% | 50% | 70% |
| Coefficient de décharge Kd | 0.975 | 0.975 | 0.975 |
| Fuite à 90 % de pression réglée | Zero (siège en métal) | Zero (siège en métal) | Zero (siège souple ou métallique) |
| Perte de pression d'entrée minimale | 3% | 3% | 1% |
| Coût d'installation relatif | 1,0 × (référence) | 1,4× | 2,2× |
Pour les services de vapeur et de gaz propres avec une contre-pression stable, la vanne à soufflet à ressort offre le meilleur équilibre entre performances et coût. Dans les services de liquides ou les applications nécessitant une très faible pression de réinstallation, une vanne pilotée vaut la peine. La soupape de sécurité à ressort conventionnelle est la solution idéale pour les cheminées d'aération autonomes et les fluides non corrosifs où la contre-pression reste inférieure à 10 % de la pression de réglage. Soupapes de sûreté à ressort en fonte ductile répondent à ce profil pour l'eau, les liquides non pulsés et la vapeur basse pression, offrant une protection robuste sans le coût supplémentaire des soufflets.
ASME Section I par rapport à la Section VIII : Ce qui est différent pour les vannes à ressort
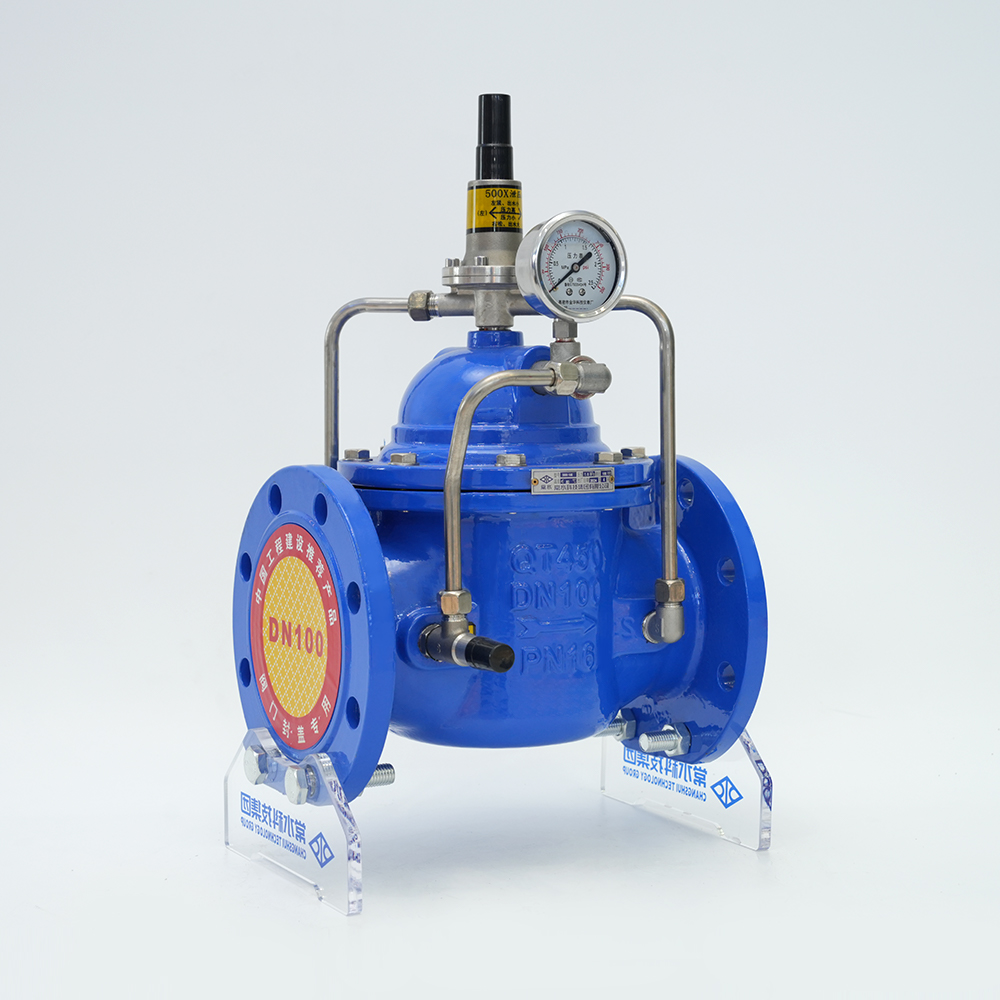
La certification ASME n'est pas un passeport unique : elle se divise en deux parcours parallèles avec des exigences nettement différentes. La section I couvre les chaudières ; La section VIII régit les appareils sous pression. La distinction importe le plus au niveau de la tolérance de pression définie, de la fenêtre d'acceptation de purge et du type de certification de capacité que la vanne doit porter. Le choix d'une vanne Section VIII pour un collecteur de chaudière peut entraîner une installation non conforme même si le numéro de modèle semble correct.
| Exigence | ASME Section I (Chaudières) | ASME Section VIII (Récipients sous pression) |
|---|---|---|
| Définir la tolérance de pression | ±1 % (ou ±15 psi, selon la valeur la plus élevée) | ±3 % (ou ±2 psi pour ≤70 psig) |
| Bande d'acceptation de purge | 2 à 4 psi (ou 2 à 4 %, selon la réglementation) | Pas spécifiquement mandaté ; généralement 5 à 10 % |
| Certification de capacité | Test de débit à pleine levée selon UG-131, doit être assisté par un observateur désigné par l'ASME | Le test de capacité du Bureau de l'ingénieur agréé (OLE) est accepté ; réduction des frais administratifs |
| Nombre de vannes par récipient | Au minimum une vanne ; plusieurs vannes sont autorisées uniquement si la capacité combinée répond à la demande | Plusieurs vannes autorisées ; pressions de réglage échelonnées autorisées jusqu'à 105 % de la MAWP |
| Restrictions matérielles | Corps en acier au carbone avec garniture en bronze déconseillés au-dessus de 406°F ; fonte interdite pour les sorties de surchauffeur | Options matérielles plus larges ; fonte autorisée jusqu'aux classes 125 et 250 |
Une soupape de sécurité à ressort estampillée Section I doit être installée dans les deux pieds de la buse de la chaudière sans aucune vanne d'isolement intermédiaire. Les vannes de la section VIII peuvent être placées plus en aval, mais une erreur courante consiste à installer une vanne de la section I sur un récipient séparateur en aval. L'inadéquation déclenche une violation lors de l'inspection juridictionnelle, nécessitant souvent un remplacement d'urgence de la valve. Pour les systèmes fonctionnant juste à la limite, comme un grand réservoir de stockage d'eau chaude dans une centrale de chauffage urbain, de nombreux ingénieurs optent par défaut pour la certification Section I pour la marge de sécurité supplémentaire, même si elle n'est pas strictement requise.
Guide de sélection des matériaux : vannes en acier au carbone, en acier inoxydable et revêtues de PTFE
Le matériau du corps et des garnitures d'une soupape de sécurité à ressort détermine si elle survit au premier lot de produit corrosif ou si elle tombe en panne silencieusement en quelques semaines. Trois groupes de matériaux couvrent 90 % des applications industrielles : l'acier au carbone (ASTM A216 WCB), l'acier inoxydable (ASTM A351 CF8M) et la fonte ductile revêtue de PTFE. La décision dépend de la température, du taux de corrosion et de la capacité du fluide de procédé à tolérer une contamination mineure en fer.
| Support de service | Acier au carbone (WCB) | Acier inoxydable CF8M (équivalent 316L) | Fonte ductile revêtue de PTFE |
|---|---|---|---|
| Vapeur saturée à 200°C | Oui ; Durée de vie de 20 ans si pH des condensats >7 | Oui ; aucun avantage supplémentaire sauf en présence de chlorures | Non ; température maximale de service 150°C |
| 30% d'acide chlorhydrique à 25°C | Non ; taux de corrosion >5 mm/an | Non recommandé ; piqûre dans un acide stagnant | Oui ; zéro contact métallique |
| Azote sec, 300 psig, température ambiante | Oui ; aucun souci de corrosion | Oui ; sur-spécifications, coût plus élevé | Pas nécessaire |
| Hydroxyde de sodium 20% à 80°C | Oui ; fissuration par corrosion sous contrainte possible au-dessus de 50°C en cas de contrainte résiduelle | Oui ; excellente résistance | Oui ; mais vérifiez le taux de perméation de NaOH à la température |
| Eau désionisée à 90°C | Oui ; le ramassage du fer peut être inacceptable pour l'électronique | Oui ; préféré pour les systèmes ultra-purs | Oui ; adapté mais limité aux applications basse pression |
L'acier au carbone reste le choix par défaut pour la vapeur, l'air et les liquides neutres à températures modérées. Son coût par livre installée est le plus bas et les pièces de rechange sont universellement disponibles. L'acier inoxydable est obligatoire chaque fois que le procédé ne peut tolérer la contamination par le fer ou lorsque des chlorures supérieurs à 50 ppm sont présents. Vannes revêtues de PTFE, telles que vannes à vanne en fonte malléable avec un revêtement entièrement en fluoropolymère, élimine entièrement l'exposition au métal mais nécessite un déclassement pour la température et la pression, généralement 10 % de la pression de service à froid à 150 °C. Pour les flux de déchets acides agressifs ou de mélanges de produits chimiques, l'option avec revêtement est souvent rentable dans les six mois en évitant le remplacement trimestriel des vannes.
Meilleures pratiques d'installation : 5 erreurs critiques à éviter
Même la soupape de sécurité à ressort la mieux calibrée fonctionne mal lorsqu’elle est mal installée. Des années d'audits d'usines révèlent cinq erreurs récurrentes qui compromettent la capacité de décharge ou accélèrent l'usure.
- Orientation non verticale. Une soupape de sécurité à ressort doit être montée à moins de 2 degrés de la verticale réelle. Au-delà de 3 degrés, le disque se coince contre le guide, ce qui retarde l'ouverture et augmente la purge. Installez un support de montage avec un niveau à bulle intégré ou utilisez un outil d'alignement laser avant de serrer les boulons de la bride.
- Contre-pression de la tuyauterie de refoulement supérieure à 10 % de la pression de réglage. Dans une vanne conventionnelle, la contre-pression s'ajoute directement à la force de fermeture sur le disque, augmentant ainsi le point de consigne réel. Si le collecteur de décharge est relié à un système de torchère qui fonctionne à 15 psig pendant une purge, une vanne réglée à 100 psig s'ouvre effectivement à 115 psig. La solution consiste à passer à une vanne équipée d'un soufflet ou à surdimensionner la conduite de refoulement pour maintenir la contre-pression en dessous de 10 % de la valeur réglée.
- Perte de pression d'entrée supérieure à 3 %. Le Code (ASME VIII) exige que la perte de pression non récupérable entre le récipient et l'entrée de la vanne ne dépasse pas 3 % de la pression de réglage. Des conduites d'entrée longues et sous-dimensionnées ou une crépine à passage intégral sans dérivation de purge peuvent facilement dépasser 5 % de perte, provoquant un battement de la vanne - un cycle d'ouverture-fermeture rapide qui martèle le siège et le disque. Augmentez le diamètre du tuyau d'entrée d'une taille ou raccourcissez la pièce de la bobine pour rester dans la limite.
- Vanne de blocage laissée fermée par inadvertance. Toute vanne d'arrêt installée entre le récipient protégé et l'entrée de la soupape de décharge doit être verrouillée ou scellée en voiture et inspectée mensuellement. Un seul lock-out manqué a conduit à plusieurs explosions de chaudières documentées dans les études de cas ASME. Utilisez si possible un capteur de proximité câblé au DCS de la salle de contrôle.
- Mélanger des matériaux printaniers avec des environnements incompatibles. L'acier à ressort standard (chrome-silicium) se corrode rapidement en service H2S au-dessus de 50 ppm, entraînant un relâchement du ressort et une dérive des points de consigne. En service acide, spécifiez des ressorts Inconel X-750 ou Hastelloy C-276. L'additionneur de 600 $ protège une vanne de 6 000 $ et, plus important encore, le navire d'un million de dollars qui se cache derrière.
Dépannage des pannes courantes : fuites, vibrations et usure du siège
Lorsqu'une soupape de sécurité à ressort commence à fuir à 85 % de la pression réglée ou à vibrer pendant un test, la cause première est presque toujours mécanique et non une erreur d'étalonnage. Le dépannage systématique suit une chaîne logique : fuite du siège, instabilité du disque (bruit), puis dégradation du matériau.
| Symptôme | Cause la plus probable | Action Corrective |
|---|---|---|
| La vanne fuit en dessous de la pression réglée à température ambiante | Particule étrangère coincée entre le siège et le disque ; ou désalignement du siège après un cycle thermique | Effectuer un couple à chaud du tour du siège de la buse ; rincer l'entrée avec de l'azote. Si la fuite persiste, inspectez la planéité du siège sous la lumière bleue et relancez ou remplacez le disque. |
| La vanne vibre ou flotte pendant le service du liquide | La perte de pression d'entrée dépasse 3 % (voir erreur d'installation n° 3) ou le mécanisme de disque/levage résonne avec la pulsation du système. | Augmenter le diamètre de la conduite d'entrée ; ajoutez un amortisseur de pulsations ou un ressort plus doux avec une bande de purge plus large. En cas de bruit liquide persistant, envisagez de passer à un disque à assise souple pour augmenter l'amortissement. |
| Siège érodé avec des stries tréfilées | Cavitation lors d'une ouverture partielle en service liquide ; ou flashage des condensats dans les conduites de vapeur | Installez un régulateur de contre-pression en aval pour maintenir une contre-pression minimale, empêchant ainsi la cavitation. Passez à un siège et un disque à surface dure Stellite 6. |
| Le point de consigne du ressort a dérivé vers le bas de >5 % | Fatigue du ressort ou relaxation des contraintes, souvent due à une exposition à des températures supérieures à la valeur nominale du ressort (généralement 450 °F pour le chrome-silicium) | Remplacez le ressort par un alliage haute température (Inconel 718). Vérifiez que la ventilation du capot empêche l'absorption de chaleur par la tuyauterie adjacente. Réinitialisez et marquez par témoin la pression réglée. |
| Rupture du soufflet (vanne à soufflet) | Fissuration par fatigue due à des cycles excessifs de course complète ; ou attaque chimique due aux condensats emprisonnés à l'intérieur du soufflet | Remplacer l'élément du soufflet. Ajoutez un trou de vidange dans le capot pour évacuer les liquides piégés. Envisagez d’augmenter la fréquence des inspections de service à tous les six mois. |
Après toute réparation importante (rodage du siège, remplacement du ressort ou échange du disque), la vanne doit être réinitialisée et testée sur un banc d'essai certifié. Un simple test au banc avec de l’air d’atelier n’est pas suffisant pour garantir la conformité. Un atelier de réparation certifié ASME effectuera un test complet de pression de réglage et d'étanchéité du siège à l'aide d'azote ou de vapeur conformément aux procédures originales du National Board Inspection Code (NB-23). De nombreuses usines planifient une soupape de sécurité à ressort de rechange à tour de rôle, permettant un remplacement en nature pendant que la soupape retirée est soumise à une révision, ce qui minimise les temps d'arrêt du processus.
Analyse des coûts : coût total de possession des vannes importées et nationales
Le prix d'achat d'une soupape de sécurité à ressort de 2 pouces varie de 400 $ à 3 000 $ selon les matériaux et les certifications. Sur une durée d'exploitation de 10 ans, l'achat initial ne représente que 12 à 15 % du coût total. Les échanges de services, les pièces de rechange et une seule panne imprévue éclipsent les économies d’approvisionnement. Une véritable comparaison du TCO doit comparer le coût initial, la disponibilité des pièces de rechange, le temps de réponse du support technique et les intervalles prévus entre les révisions.
| Élément de coût | Valve importée (source typique d'Extrême-Orient) | Vanne domestique (par exemple, série 500X) |
|---|---|---|
| Achat initial de la vanne | 1 200 $ | 1 800 $ |
| Pièces de rechange (un jeu de tissus, ressort, disque) | 900 $ (délai de 60 jours) | 450 $ (stocké dans le pays) |
| Inspection et recertification annuelles (2 cycles sur 5 ans) | 600 $ (envoyé à un laboratoire tiers ; délai d'exécution de 4 semaines) | 400 $ (centre de service local certifié ; délai d'exécution de 5 jours) |
| Coût d'une interruption imprévue — en supposant une panne tous les 5 ans (perte de production de main d'œuvre, 36 heures) | 14 000 $ (le retard des pièces de rechange prolonge la panne) | 8 000 $ (l'envoi express de pièces réduit la panne de 18 heures) |
| Support technique (appels d'ingénierie, conseils sur le terrain) | 0 $ (assistance par e-mail limitée, barrière de la langue) | 0 $ (réponse directe de l'ingénieur dans les 4 heures) |
| CTP total sur 5 ans | 16 700 $ | 10 650 $ |
L’option nationale présente un coût total inférieur de 36 % malgré un prix initial 50 % plus élevé. Le facteur de swing est le temps d’arrêt : une seule panne de 36 heures causée par une pièce de rechange manquante efface 15 années d'économies sur le prix d'achat. Dans une usine chimique produisant 5 000 $ l’heure de produit, les calculs deviennent encore plus biaisés. De nombreux responsables de la fiabilité des usines exigent désormais un inventaire local d'une vanne de rechange complète par service critique, stockée sur le site ou dans un entrepôt régional avec une garantie de 24 heures. Cette stratégie s'associe efficacement à vannes à bride en acier inoxydable pour l'isolation et un patin de soupape de décharge dédié, garantissant qu'une seule défaillance d'unité n'isole jamais la couche de protection.